



Anpassad formsprutning av plasthus
DeepMould tillhandahåller anpassad formsprutning av plasthus med PA66-material, med fokus på komplexa öppningar, monteringshål och sidolåsningsfunktioner. DFM-granskning, sidoverkande formdesign och Moldflow-analys hjälper till att bedöma delens geometri, fyllningsbeteende och urtagningskrav innan verktyget slutförs.
- Snabb Delievery
- Kvalitetssäkring
- Kundtjänst dygnet ut
Beskrivning
1. Projektöversikt
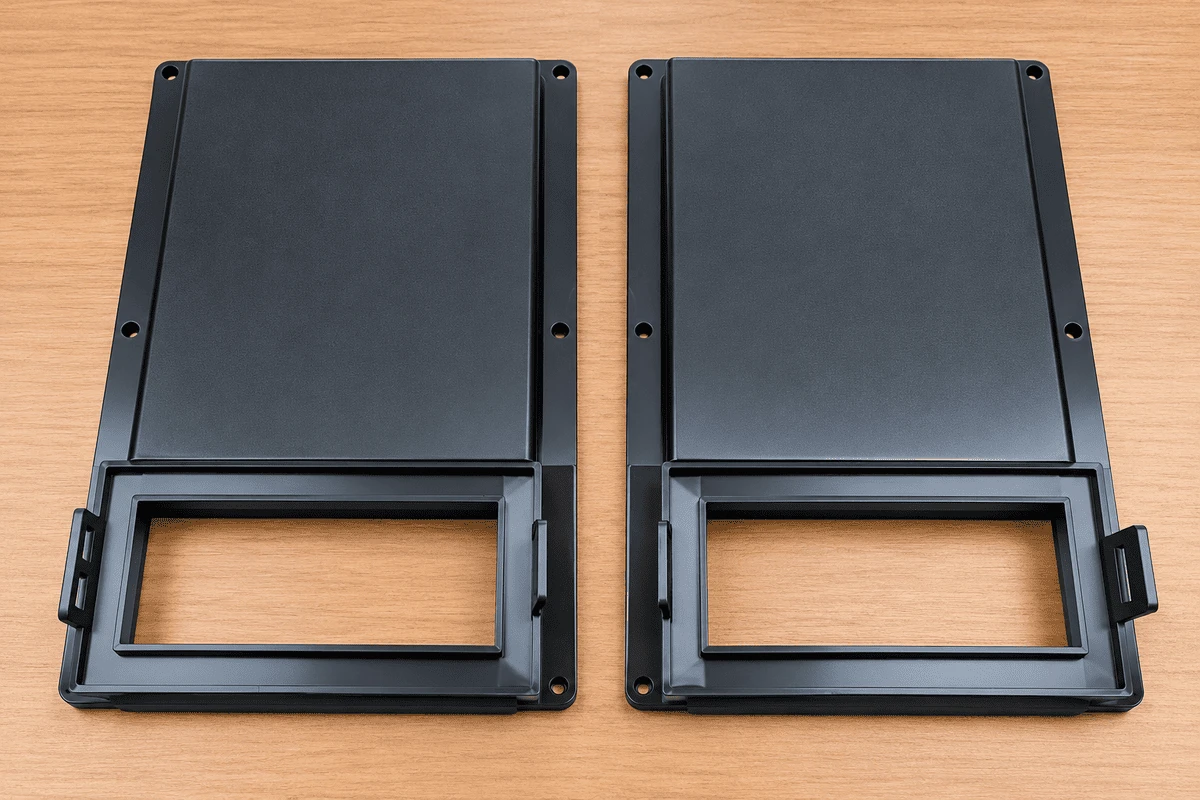
Detta projekt berör aanpassat formsprutat plasthustillverkad av POLIMID A SG NATURALE, en PA66 gjutkvalitet. Komponenten har en bred plan kropp, en rektangulär öppning i ena änden, monteringshål runt omkretsen och utskjutande låsdetaljer längs sidorna. Dessa detaljer gör huset mer krävande än en enkel öppen bricka: verktyget måste bilda den stora ytan samtidigt som det ger kontrollerad frigöring vid öppningen och sidodetaljerna.
Projektdokumentationen innehåller faktiska fotografier av gjutna delar, fotografier av verktygskärna och kaviteter, en DFM-granskning, två fyllningssimuleringsfall, en fotoset för formmontering, en inspektionspost för värmebehandling och en ritning av maskingränssnitt. Det medföljande tekniska databladet PA66 och SWG 1.2767 stålreferens används nedan där de är relevanta för design och bearbetning. Värden från ett leverantörsdatablad identifieras separat från CAE-resultat och uppmätta inspektionsregister.
Syftet med den här sidan är att visa de tekniska beslut som är förknippade med ett hus med denna geometri och den tillverkningsinformation som är tillgänglig för detta projekt. Det är inte en ersättning för en kontrollerad ritning eller en godkänd formkvalificeringsrapport. Dimensioner, produktionskvantitet, antal kaviteter och slutlig cykeltid utelämnas eftersom de inte kan fastställas på ett tillförlitligt sätt från de medföljande dokumenten.
2. Plasthusgeometri
• Den stora yttre ytan är den dominerande synliga ytan av huset. Den avbryts av perimetermonteringshål och en försänkt övergång mot den rektangulära öppningen. Dessa övergångar påverkar delningslinjens position och mängden formstål som krävs runt öppningen. Verktyget måste också återskapa sidolåsningsfunktionerna utan att skada dem under urtagningen.
• Öppningen kräver en konsekvent kantprofil och tillräckligt stålstöd i omgivande hålrum och kärna. Skarpa övergångar, tunna stålutsprång och abrupta förändringar i formytan är potentiella problem med verktygsunderhåll. Delgeometrin bör därför kontrolleras som en komplett sammansättning: alla justeringar som görs för formkonstruktionen måste fortfarande bevara utrymmet och ingreppet mellan huset och dess passande komponent.
• Det platta panelområdet bör bedömas för tjockleksfördelning, sjunka, skevhet och lokal spänningskoncentration. En visuellt plan formad yta garanterar inte dimensionell planhet under alla formningsförhållanden. Portposition, packningsrespons, kyllayout och materialkrympning påverkar alla den färdiga formen. Ingen planhetstolerans eller väggtjockleksvärde tilldelas här eftersom de medföljande bilderna inte ger en kontrollerad dimensionsspecifikation.
3.DFM Review: Parting Line, Slider och Steel Condition
• DFM-ritningen identifierar skiljelinjen mellan kaviteten och kärnan och påminner om sidoverkansområdet. En föreslagen 3 graders dragvinkel visas i skjutreglagets rörelseriktning. Denna rekommendation är avsedd att förbättra frigöringen av sidofunktionen när reglaget dras in. Vinkeln måste kontrolleras mot den passande delen och den funktionella ingreppslängden; lägga till drag utan att granska monteringen kan ändra retentionen eller passningen.
• Samma granskning identifierar en lokal R3,5 mm-region som kan skapa ett skarpt eller otillräckligt stödt ståltillstånd. Den tekniska kommentaren föreslår att man tar bort eller ändrar den lokala radien vid den skjutreglagerelaterade positionen. Avsikten är att minska en ömtålig stålfunktion, förbättra åtkomst till bearbetning och minska sannolikheten för lokala skador under produktion eller underhåll. Ritningen visar en föreslagen ändring; det bevisar inte i sig att kunden godkänt ändringen eller att den implementerades i det slutliga verktyget.
• En praktisk DFM-release bör bekräfta den godkända CAD-revisionen, skjutreglagets färdriktning, minsta avstängningskontakt, krav på drag, skiljelinjens utseende och dimensionella gränssnitt. Dessa kontroller är särskilt viktiga runt den rektangulära öppningen, där små förändringar i stålgeometrin kan påverka både den gjutna kanten och den rörliga verktygskomponenten.

4. Formdesign och sidoverkanskonstruktion

Formfotografierna visar en komplett verktygsenhet med kärna och kavitetssidor. Runt den gjutna öppningen använder verktyget bearbetade ståldetaljer som måste passa in när formen stängs. Styrkomponenter, lokaliseringsytor och rörliga mekanismer syns på fotografierna. Verktygsdesignen bör bibehålla repeterbar registrering mellan dessa element samtidigt som den lämnar tillräcklig åtkomst för montering och service.
Sidofunktioner introducerar ytterligare gränssnitt jämfört med en rakform. Reglaget måste nå sitt helt stängda läge före injektion, förbli stöd under hålighetstrycket och dras in tillräckligt långt för att den gjutna delen ska klara sig. Avstängningsytorna kräver kontrollerad montering, eftersom för stort spelrum kan orsaka blixt medan överdriven interferens kan orsaka slitage eller skav. Frigöringsvägen måste också undvika att dra mot PA66-huset efter att huvudformen öppnats.
Utstötning måste övervägas tillsammans med tillbakadragande av biverkningar. Huset innehåller en bred panel och flera lokala funktioner; ejektorlayouten ska fördela frigöringskraften utan att koncentrera den på en tunn vägg eller öppningens kant. De exakta ejektorplatserna anges inte i dokumenten, så diskussionen här tar upp de nödvändiga tekniska kontrollerna snarare än att hävda en viss utkastningssekvens.
Verktyg fotografier och hårdvara

Fotosetet dokumenterar också de externa formplattorna, monteringsgränssnitten och YUDO-märkt hot-runner-relaterad utrustning. Dessa är användbara referenser för formkonstruktion och montering, men fotografierna ensamma etablerar inte ett bekräftat portantal, hot-runner-kretslayout eller produktionsformningscykel. Sådana detaljer bör hämtas från den slutliga formdesignen och testdokumenten när de är tillgängliga.
5. Moldflow-översikt: Flödesfrontens temperatur
Två fall utvärderades med Autodesk Moldflow Insight. Analysen använder en smälttemperatur på 280 grader och rapporterar en maximal flödesfronttemperatur på 281,9 grader för fall 1 och 280,5 grader för fall 2. Den rapporterade temperaturskillnaden över huvudytan är cirka 2 grader och den medföljande sammanfattningen markerar flödesfrontens temperaturförhållande som acceptabelt. Dessa siffror beskriver det modellerade fyllningsbeteendet, inte ett direkt mått på smältan inuti en löpande produktionsform.
Temperaturkartan är användbar eftersom huset har en stor plan yta och en ramliknande öppning. Flödet måste gå runt öppningen och genom förändringar i sektionen. Lokala skillnader i flödesfrontstemperatur kan påverka fyllnadsbalansen och placeringen av stickade eller svetsområden. En nästan enhetlig fronttemperatur är till hjälp, men den bör utvärderas med de fullständiga simuleringsresultaten och delkraven snarare än att behandlas som ett fristående godkännande.

6.Moldflow Review: V/P Switchover Pressure
Den medföljande simuleringen rapporterar ett tryck vid V/P-omkoppling på 65,16 MPa för fall 1 och 60,39 MPa för fall 2. Fall 2 visar därför ett lägre modellerat omkopplingstryck med 4,77 MPa under de förhållanden som använts för analysen. Dokumentet listar också tryckförluster för varmrör på 24 MPa och 10 MPa för de två fallen. Dessa resultat tyder på att det alternativa arrangemanget förändrar tryckbehovet i påfyllningssystemet.
|
Simuleringsutgång |
Fall 1 / Fall 2 |
|
Maximal framledningstemperatur |
281,9 grader / 280,5 grader |
|
Tryck vid V/P-omkoppling |
65,16 MPa / 60,39 MPa |
Hotrunner tryckfall 24 MPa / 10 MPa
|
Analys smälttemperatur |
280 grader / 280 grader |
Det lägre förutsagda trycket i fall 2 är relevant för utvärdering av grind och löpare, men den bästa konfigurationen kan inte väljas från enbart tryck. Portresternas placering, kosmetiska krav, svetslinjepositioner, luftinneslutning, packningsbeteende och dimensionsstabilitet bör ses över innan verktygsdesignen fryses. Den medföljande bilden visar inte alla nedströmsanalyser, så inga ostödda påståenden görs om skevhet, krympfördelning eller slutgiltigt gategodkännande.
För tillverkningsvalidering bör CAE-antagandena jämföras med faktisk materialtorkning, smälttemperatur, formtemperatur, fyllningstid, insprutningstryck och uppmätta deldimensioner. En diskrepans mellan det simulerade och observerade fyllningsmönstret kan indikera skillnader i processförhållanden, materialbeteende eller verktygsgeometri.
7.PA66 Materialval och processfönster
Det bekräftade hartset för detta projekt är POLIMID A SG NATURALE, en standardviskositet PA66 formsprutningskvalitet. Enligt det medföljande tillverkardatabladet är dess densitet 1,14 g/cm³, smältpunkten är 260 grader och en typisk genomsnittlig formkrympning är 1,4–1,8 %. Samma plåt ger en draghållfasthet vid flyt på 85 MPa och en dragmodul på 3 000 MPa. Dessa värden är referensegenskaper för betyget; de är inte resultat av dragprov som utförts på detta hus.
|
PA66 leverantörsfastighet |
Typiskt eller rekommenderat värde |
|
Densitet |
1,14 g/cm³ |
|
Smältpunkt |
260 grader |
|
Genomsnittlig mögelkrympning |
1.4–1.8% |
|
Draghållfasthet vid flyt |
85 MPa |
|
Dragmodul |
3,000 MPa |
|
Torkningsrekommendation |
Minst 3 timmar vid 90–100 grader |
|
Smälttemperaturrekommendation |
260–285 grader |
|
Rekommendation för formtemperatur |
70–90 grader |
PA66-bearbetning kräver fuktkontroll. Leverantören rekommenderar torkning i minst tre timmar i 90–100 grader före formning. Det rekommenderade smälttemperaturintervallet är 260–285 grader och formtemperaturintervallet är 70–90 grader. Dessa är utgångspunkter för processutveckling, inte en registrering av de exakta maskininställningar som används för att tillverka de fotograferade delarna. Faktiska inställningar beror på maskinkapacitet, löparkonfiguration, deltjocklek och fyllningsrespons.
Leverantörens krympningsintervall bör beaktas under utveckling av kavitetsstorlek, men en enstaka procent kan inte på ett tillförlitligt sätt beskriva varje riktning av ett hus med en öppning, ribbor och sidodetaljer. Packningstryck, lokal väggtjocklek och kylskillnader kan skapa ojämna dimensionsförändringar. Det korrekta tillvägagångssättet är att jämföra gjutna prover med den godkända ritningen, granska avvikelser per funktion och justera processförhållanden eller verktyg först efter att ha identifierat orsaken.
Materialdatabladet anger också att livsmedel eller medicinsk användning inte ska antas utan särskilt godkännande. Ingen sådan ansökan görs gällande för denna bostad. På samma sätt fastställer inte materialdata ensamt en lågklassificering av färdiga delar, krav på kemikaliebeständighet eller långsiktig prestanda i kundens slutanvändningsmiljö.
8. Inspektion av stålreferens och värmebehandling
Projektet inkluderar en teknisk plåt för SWG 1.2767 formstål. Denna referens kan användas för att granska allmänna stålegenskaper och det avsedda verktygsmaterialet. En separat värmebehandlingsrapport identifierar de inspekterade arbetsstyckena som kvalitet 2343, inte 1,2767. De två dokumenten bör därför inte slås samman till en materialcertifiering eller användas för att hävda att den uppmätta hårdheten gäller för varje 1,2767 komponent i formen.

För de två inspekterade arbetsstyckena specificerar värmebehandlingsrapporten HRC 50–52 och registrerar uppmätta hårdhetsvärden i intervallet HRC 50,4–51,6, markerat som acceptabelt i rapporten. Den registrerar också cirka 0,1 mm deformation för de inspekterade föremålen. Detta är resultat för de arbetsstycken som identifierats i den rapporten, inte ett universellt uttalande om gjutgods. Materialspårbarhet bör koppla varje certifikat och inspektionspost till dess motsvarande komponent.
9. Maskingränssnitt och forminstallation
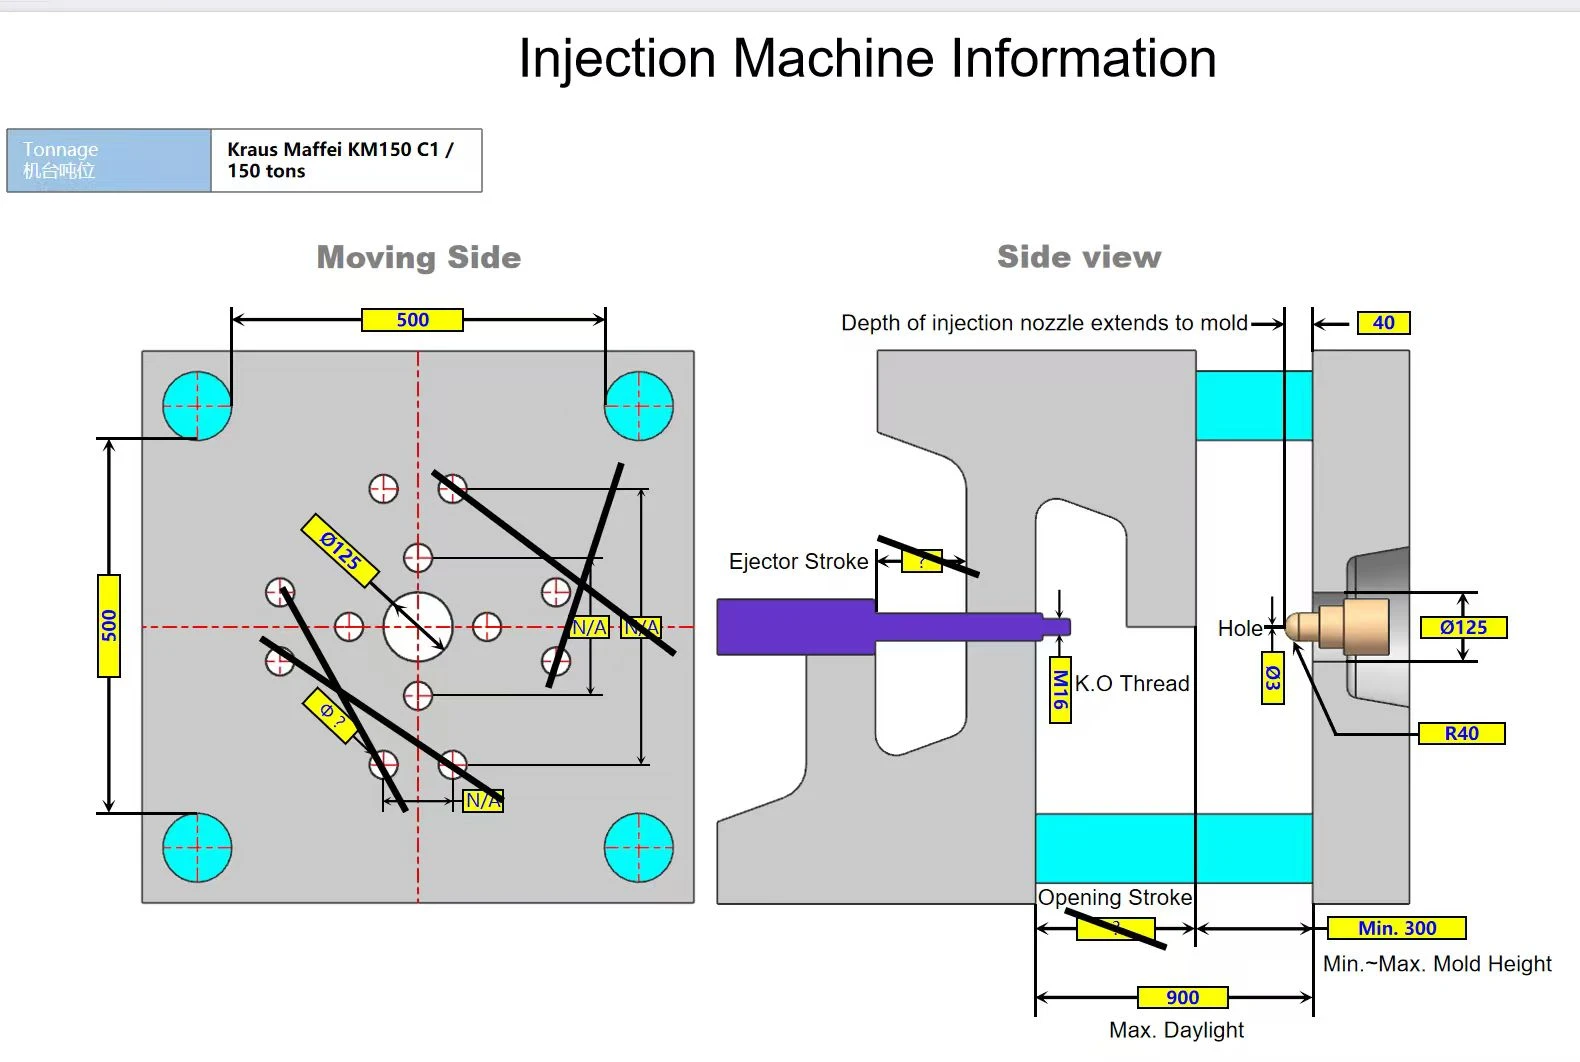
Maskingränssnittsritningen identifierar en KraussMaffei KM150 C1, 150-tons formsprutningsmaskin. Den visar ett 500 mm x 500 mm dragstångsavstånd, ett munstycksgränssnitt och utkastningsrelaterade anslutningsdetaljer. Ritningen är en referens för maskinkompatibilitet. Det bevisar inte att alla försök eller produktionskörningar för detta hus slutfördes på exakt den pressen.
Innan forminstallation bör monteringsplattans arrangemang, lokaliseringsringen, munstyckets räckvidd, formhöjd, öppningsslag och utkastningsgränssnitt kontrolleras mot pressen. Gränssnittsritningen visar en minsta formhöjdsreferens på 300 mm och en maximal dagsljusreferens på 900 mm. Verkliga formdimensioner och lyftvikt bör bekräftas från den slutliga verktygsdokumentationen före installation.
Verktyget bör också ses över med avseende på kyl- och varma-runner-anslutningar, säker förflyttning av skjutreglage, klämspel och åtkomst till servicepunkter. En checklista före test är att föredra framför att bara förlita sig på maskinens tonnage. Tonnage bekräftar bara en aspekt av kompatibilitet; formöppning, insprutningskapacitet, dragstångsspel och hjälpsystem kan vara lika begränsande.
10.Verktygsförsök, inspektion och produktionskontroll
Ett praktiskt första försök för detta hus bör etablera ett stabilt fyllningsfönster innan dimensionskorrigeringar övervägs. Teamet bör kontrollera fullständig fyllning runt den rektangulära öppningen, synliga svets- eller stickade områden, blinka vid avskiljningslinjen och skjutreglagens avstängningar och frigöring av sidolåsfunktionerna. Skicket på den breda panelen bör ses över med avseende på diskbänk, snedvridning och hanteringsmärken.
Besiktning ska följa kundgodkänd ritning. Prioriterade funktioner kommer sannolikt att inkludera monteringshålsplatser, öppningsdimensioner, övergripande hölje, lokala passande ytor och låsfunktionernas geometri. Detta är ett rekommenderat inspektionsfokus baserat på den synliga geometrin; Det är inte ett påstående att dessa egenskaper har en särskild tolerans eller att en inspektionsrapport har tillhandahållits för var och en av dem.
När ett dimensionellt problem upptäcks bör utredningen skilja mellan verktygsgeometri och processrespons. En förändring i packning eller kylning kan förbättra ett område samtidigt som en annan funktion flyttas utanför toleransen.
Dimensionella prover bör därför mätas under en dokumenterad och repeterbar process. Godkända prover, revisionskontrollerad CAD-data och tydliga acceptanskriterier behövs innan serieproduktionen släpps.
11. Anpassade förfrågningar om verktyg och formning av bostäder
För ett jämförbart plasthölje kan Deep Mould granska CAD-geometrin, verktygsmetod ochformsprutningkrav. Den första granskningen bör inkludera materialkvalitet, projicerad orderkvantitet, funktionella gränssnitt, kosmetiska ytor, dimensionella toleranser och eventuella restriktioner för grindposition eller ejektormärken. En 3D STEP-modell och kontrollerad 2D-ritning är de föredragna startdokumenten.
Där sidolås eller underskärningar finns, bör DFM-granskningen identifiera den föreslagna skiljelinjen, skjutriktningen, drag- och avstängningsförhållanden innan formdesignen slutförs. Där geometrin utgör en fyllningsrisk kan Moldflow-analys stödja jämförelsen av grind- eller löparalternativ. De resulterande rekommendationerna bör bekräftas med kunden innan den slutliga verktygsrevisionen släpps.
Relaterade sidor och ingenjörsförfrågningar
Plastformsprutningstjänster - Djupform
Injection Mould Manufacturing and Company Capabilities - Deep Mould
Skicka CAD-modellen, ritningen, PA66 eller alternativ hartsspecifikation och förväntade kvantiteter för att begära en form- och formgranskning.
Populära Taggar: Anpassad plasthus formsprutning, anpassad plasthus, PA66 formsprutning, plasthus form, formsprutning design
Skicka förfrågan
Du kanske också gillar


