

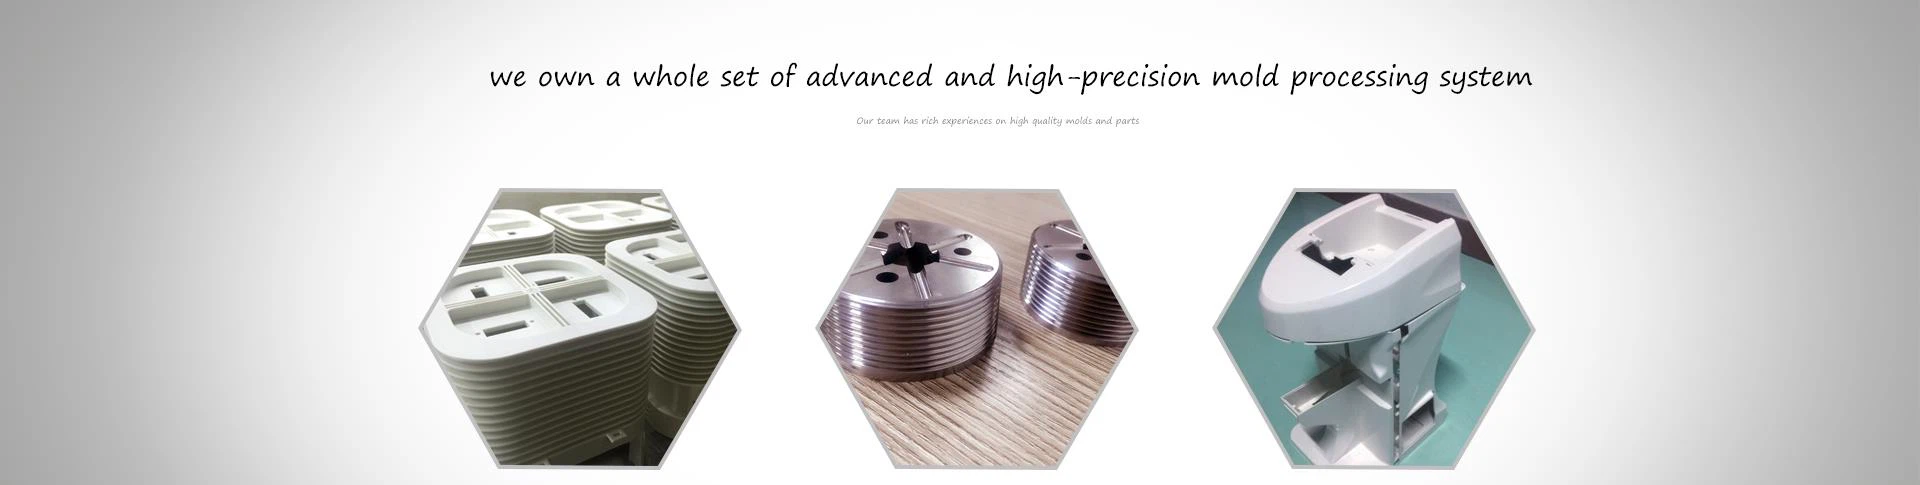
Anpassad elektrisk plastform för komplexa höljen, clips och inre funktioner
Lämna ett meddelande
Elektriska produkter använder plastkomponenter för höljen, lock, inre stöd och andra funktionella delar. Även om många av dessa komponenter har relativt enkla yttre former, kan deras interna strukturer göra formdesignen mer krävande. Monteringslister, snäppkopplingar, ventilationsöppningar och smala ribbor måste alla fungera med produktens monteringskrav.
A Anpassad elektrisk plastformgör det möjligt för tillverkare att utveckla verktyg kring de faktiska dimensionerna och strukturen för en elektrisk komponent. Istället för att använda en standardformkonfiguration kan ingenjörer ta hänsyn till detaljens geometri, plastmaterial och förväntad produktionsvolym när de planerar verktyget.
Deep Mould tillhandahåller anpassad formdesign, formtillverkning och formsprutning av plast för elektriska produkter och andra industriella applikationer. Vi arbetar med kundritningar, 3D-modeller och prover för att granska detaljstrukturer och diskutera lämpliga tillverkningsmetoder.
Designkrav för elektriska plastkomponenter
Plastkomponenter i elektriska produkter kombinerar ofta flera funktionella egenskaper inom ett begränsat utrymme. Till exempel kan ett elhus behöva skruvbussar för infästning, ribbor för förstärkning, öppningar för kopplingar och klämmor för montering av kåpan.
Dessa egenskaper kan påverka både formkonstruktionen och kvaliteten på den färdiga delen.
• Monteringspassning:Felaktiga hålpositioner eller dimensioner kan orsaka problem när höljet ansluts till andra komponenter.
• Materialfyllning:Tunna väggar, smala ribbor och långa flödesvägar kan försvåra fyllning av hålrum.
• Ytans utseende:Portens placering och materialflöde kan lämna synliga märken på externa paneler.
• Formsläpp:Underskärningar och sidoöppningar kan kräva skjutreglage eller andra rörliga formkomponenter.
• Dimensionsstabilitet:Ojämn kylning och materialkrympning kan påverka formen på större plasthus.
Av denna anledning måste ingenjörer överväga den fullständiga delstrukturen innan de slutför enanpassad elektrisk plastform. Små detaljer, särskilt kring monterings- och anslutningsområden, kan påverka verktygsdesignen.

Definiera produktkrav för formdesign
En tydlig förståelse av produkten hjälper ingenjörer att välja ett lämpligt verktygssätt. Innan du begär en offert bör kunderna förbereda flera typer av teknisk information.
• 3D-geometri och monteringsdetaljer
En 3D CAD-modell ger utgångspunkten för granskning av komponenten. Den bör innehålla invändiga ribbor, skruvbojor, öppningar, clips och andra funktionella funktioner. Om delen ansluts till en annan komponent bör även relevanta passningsmått finnas tillgängliga.
• Plastmaterial
Materialvalet beror på produktens driftsmiljö och mekaniska krav. ABS används ofta för allmänna elhus. PC/ABS kan övervägas när slagprestanda och värmebeständighet är viktiga. PA och PBT används också i utvalda elektriska och elektroniska tillämpningar.
Materialet bör dock inte väljas enbart med namn. Ingenjörer måste kontrollera hartskvaliteten, bearbetningsrekommendationer och faktiska tillämpningsförhållanden innan de bekräftar specifikationen.
• Toleranser och ytfinish
Alla dimensioner kräver inte samma nivå av kontroll. Monteringshål, lokaliseringsdetaljer och passande ytor kan behöva mer dimensionell uppmärksamhet än icke-funktionella yttre områden. Kunderna bör också ställa krav på ytstruktur, glans och färg där utseendet är viktigt.
• Beräknad produktionsvolym
Den förväntade kvantiteten hjälper till att bestämma verktygsinvesteringen och formkonfigurationen. Ett prototypprojekt kan kräva ett annat tillvägagångssätt än en komponent avsedd för långsiktig produktion. Att tillhandahålla en uppskattad årlig eller total orderkvantitet bidrar därför till att göra den första verktygsdiskussionen mer praktisk.
Verktygslösningar för komplexa elektriska komponenter
Efter att ha granskat produktdata kan ingenjörer bestämma hur formen ska bilda varje funktion. Den slutliga strukturen beror på komponentens geometri och i vilken riktning den gjutna delen kan frigöras.
• Skjutreglage för sidodetaljer och underskärningar
Vissa elektriska höljen inkluderar sidohål, sidoklämmor eller försänkta låskonstruktioner. Dessa funktioner kan hindra delen från att släppa direkt från en rak dragform. I sådana fall kan skjutreglage eller lyftare bilda den erforderliga geometrin och flytta sig bort från delen under urformningen.
Ingenjörer måste kontrollera skjutreglagets rörelse, dragvinkel, avstängningskontakt och spelrum. Dessa detaljer påverkar formfunktionen och kan också påverka blixt, slitage och underhållskrav.
• Revben och skruvbojor
Invändiga ribbor och skruvlister ger stöd och gör att komponenter kan anslutas under montering. Deras tjocklek och placering kan dock påverka materialflöde, kylning och lokal krympning. Ingenjörer bör se över dessa egenskaper tillsammans med de omgivande väggarna för att minska risken för sjunkmärken eller dimensionsvariationer.
• Stora husytor
Stora exteriöra paneler kräver uppmärksamhet på portplacering, kylning och utkastning. Till exempel kan ojämn kylning orsaka skevhet, medan dåligt placerade ejektorstift kan lämna märken på synliga ytor. Dessa faktorer bör beaktas under formkonstruktionen snarare än att åtgärdas först efter det första försöket.
Formdesign och bearbetningskrav
Formstrukturen är bara en del av tillverkningsprocessen. Det valda materialet och formningsförhållandena påverkar också den färdiga komponenten.
Under verktygsutveckling bör ingenjörer se över följande områden:
|
Designfaktor |
Huvudsaklig hänsyn |
|
Grind och löpare layout |
Materialflöde och hålighetsfyllning |
|
Kylkanaler |
Värmefördelning och dimensionsstabilitet |
|
Avluftning |
Luftevakuering under påfyllning |
|
Utkastningssystem |
Delsläpp och ytskydd |
|
Formstål |
Bearbetningskrav, slitstyrka och underhåll |
För komponenter med komplexa flödesvägar eller tunna sektioner kan Moldflow-analys hjälpa till att utvärdera fyllningsbeteende och jämföra möjliga grindarrangemang. Det kan också lyfta fram områden som kan behöva granskas ytterligare innan verktyget är färdigt.
Simulering ersätter dock inte mögelförsök. Faktiska formningsförhållanden, inklusive smälttemperatur, formtemperatur, insprutningstryck och packning, bör utvärderas med den valda hartsen och produktionsutrustningen.
Deep Moulds plastform- och formsprutningstjänster
Grundades i Dongguan, Kina, 2016, flyttade Deep Mould till sin nuvarande tillverkningsanläggning i Humen 2020. Anläggningen omfattar mer än 6 000 kvadratmeter och sysselsätter över 80 personer, vilket ger utrymme för formtillverkning, bearbetning och relaterade produktionsaktiviteter.
Deep Mould erbjuder en rad tillverkningstjänster, inklusive design och tillverkning av formsprutningsformar av plast, formsprutning av plast, CNC-bearbetning, EDM och trådskärning. För prototyputveckling och lågvolymprojekt tillhandahåller vi även 3D-utskrift och vakuumgjutning. Våra metallbearbetningsmöjligheter inkluderar laserskärning, stansning, bockning, svetsning, slipning, polering och precisionsmontering.
Vi betjänar kunder inom fordonsindustrin, hushållsapparater, medicin, konsumentvaror och automationsindustrin. Eftersom många projekt involverar både plast- och metallkomponenter, hjälper vår erfarenhet från olika tillverkningsprocesser oss att möta ett bredare spektrum av del- och produktionskrav.
För varjeanpassad elektrisk plastformprojekt går vi först igenom tillgängliga ritningar, materialspecifikationer, funktionskrav och beräknad produktionsvolym. Dessa detaljer hjälper oss att förstå delstrukturen och tillverkningsöverväganden. Vårt team kan sedan diskutera lämpliga formkonfigurationer och tillverkningsmetoder med kunden innan verktyget börjar.


