

Vad är fräsframsteget?
Lämna ett meddelande
Vad är fräsframsteget?
Fräsning är den vanligaste formen för bearbetning, en materialborttagningsprocess, som kan skapa en mängd funktioner på en del genom att skära bort det oönskade materialet. Fräsningsprocessen kräver en fräsmaskin, arbetsstycke, fixtur och fräs. Arbetsstycket är ett stycke förformat material som är fäst vid fixturen, som själv är fäst på en plattform inuti fräsmaskinen. Fräsen är ett skärverktyg med vassa tänder som också säkras i fräsmaskinen och roterar med hög hastighet. Genom att mata arbetsstycket i den roterande skäraren skärs material bort från detta arbetsstycke i form av små spån för att skapa önskad form.

Fräsning används vanligtvis för att producera delar som inte är axiellt symmetriska och har många funktioner, såsom hål, slitsar, fickor och till och med tredimensionella ytkonturer. Delar som tillverkas fullständigt genom fräsning innehåller ofta komponenter som används i begränsade mängder, kanske för prototyper, till exempel specialdesignade fästelement eller konsoler. En annan tillämpning av fräsning är tillverkning av verktyg för andra processer. Exempelvis malas typiskt tredimensionella formar. Fräsning används också vanligtvis som en sekundär process för att lägga till eller förfina funktioner på delar som tillverkades med en annan process. På grund av de höga toleranserna och ytfinisherna som fräsningen kan erbjuda är det idealiskt för att lägga till precisionsfunktioner till en del vars grundform redan har utformats.

Utrustning
Fräsmaskiner finns i en mängd olika storlekar och konstruktioner, men de har fortfarande samma huvudkomponenter som gör att arbetsstycket kan flyttas i tre riktningar relativt verktyget. Dessa komponenter inkluderar följande:
Bas och kolonn - En fräsmaskin är basen helt enkelt plattformen som sitter på marken och stöder maskinen. En stor kolonn är fäst vid basen och ansluts till de andra komponenterna.
Tabell - Arbetsstycket som kommer att malas monteras på en plattform som kallas bordet, som vanligtvis har "T" -formade slitsar längs ytan. Arbetsstycket kan säkras i en fixtur som kallas en skruvstång, som är fäst i T-spåren, eller så kan arbetsstycket klämmas direkt in i dessa slitsar. Tabellen ger arbetsstyckets horisontella rörelse i X-riktning genom att glida längs en plattform under den, kallad sadeln.
Sadel - Sadeln är plattformen som stöder bordet och tillåter dess längdriktning. Sadeln kan också röra sig och ger arbetsstycket horisontell rörelse i Y-riktningen genom att glida tvärs längs en annan plattform som kallas knäet.
Knä - Knäet är plattformen som stöder sadeln och bordet. I de flesta fräsmaskiner, ibland kallade kolumn- och knäfräsmaskiner, tillhandahåller knäet den vertikala rörelsen (Z-riktningen) för arbetsstycket. Knäet kan röra sig vertikalt längs kolonnen och därmed flytta arbetsstycket vertikalt medan skäret förblir stående ovanför det. I en maskin med fast bädd fixeras emellertid knäet medan skäret rör sig vertikalt för att klippa arbetsstycket.
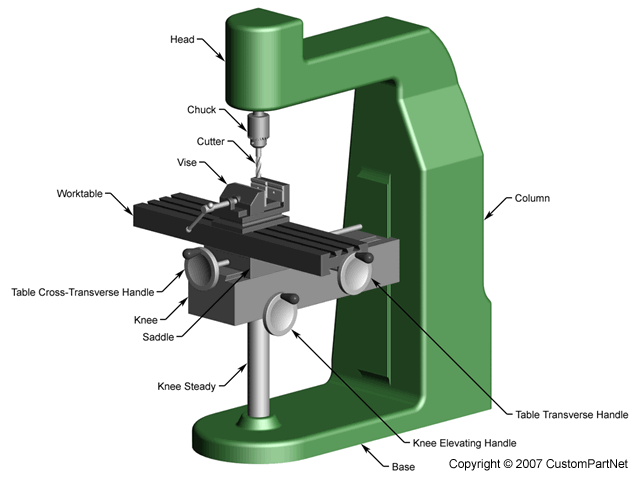
Manuell vertikal fräsmaskin
Ovanstående komponenter i fräsmaskinen kan orienteras antingen vertikalt eller horisontellt, vilket skapar två mycket distinkta former av fräsmaskin. En horisontell fräsmaskin använder en fräs som är monterad på en horisontell axel, kallad en båge, ovanför arbetsstycket. Av denna anledning kallas ibland horisontalfräsning som borrfräsning. Arboret stöds på ena sidan av en överarm, som är ansluten till kolonnen, och på den andra sidan av spindeln. Spindeln drivs av en motor och roterar därför arboret. Under fräsning roterar skäret längs en horisontell axel och sidan av skäret tar bort material från arbetsstycket. En vertikal fräsmaskin riktar å andra sidan skäret lodrätt. Skäret säkras inuti ett stycke som kallas en hylsa, som sedan fästs på den vertikalt orienterade spindeln. Spindeln är placerad i fräshuvudet, som är fäst vid kolonnen. Fräsoperationerna som utförs på en vertikal fräsmaskin tar bort material genom att använda både botten och sidor på skäret.
Fräsmaskiner kan också klassificeras efter vilken typ av kontroll som används. En manuell fräsmaskin kräver att operatören kontrollerar röret hos skäret under fräsningen. Operatören justerar skärarens läge genom att använda handvevar som rör bordet, sadeln och knäet. Fräsmaskiner kan också datorstyras, i vilket fall de kallas en CNC-maskin. CNC-fräsmaskiner flyttar arbetsstycket och skäret baserat på kommandon som är förprogrammerade och erbjuder mycket hög precision. Programmen som skrivs kallas ofta G-koder eller NC-koder. Många CNC-fräsmaskiner innehåller också en annan rörelsesaxel förutom den vanliga XYZ-rörelsen. Vinkeln på spindeln och skäret kan ändras, så att ännu mer komplexa former kan malas.
Fräsningsverktyg
Verktyget som krävs för fräsning är en skarp skärare som roteras av spindeln. Skären är ett cylindriskt verktyg med skarpa tänder på avstånd från utsidan. Utrymmen mellan tänderna kallas flöjter och tillåter materialflisen att röra sig bort från arbetsstycket. Tänderna kan vara raka längs skäret, men är vanligtvis anordnade i en spiral. Helixvinkeln minskar belastningen på tänderna genom att fördela krafterna. Antalet tänder på en skärare varierar också. Ett större antal tänder ger en bättre ytfinish. Skärarna som kan användas för fräsning är mycket olika och möjliggör bildandet av en mängd olika funktioner. Medan dessa fräsar skiljer sig mycket i diameter, längd och genom formen på skäret de kommer att bilda, skiljer de sig också beroende på deras orientering, vare sig de kommer att användas horisontellt eller vertikalt.
En fräs som kommer att användas i en horisontell fräsmaskin får tänderna att sträcka sig längs verktygets hela längd. Det inre av verktyget kommer att vara ihåligt så att det kan monteras på bågen. Med denna grundform finns det fortfarande många olika typer av fräsar som kan användas vid horisontell fräsning, inklusive de som anges nedan.
Plane (spiralformad) kvarn
Form avlastad kvarn
Svängd tandkvarn
Dubbelvinkelkvarn
En annan operation känd som en fräsmalning är också möjlig med en horisontell fräsmaskin. Denna form av fräsning avser användningen av flera fräsar som är fästa vid buren och används samtidigt. Straddlefräsning kan användas för att bilda en komplex funktion med ett enda snitt.
För vertikala fräsmaskiner har fräsarna en mycket annan form. Skärtänderna täcker endast en del av verktyget, medan återstående längd är en slät yta, kallad skaftet. Skaftet är den del av skäret som är fäst inuti hylsan för fästning på spindeln. Många vertikala fräsar är också utformade för att klippa med både sidorna och botten av skäret. Nedan listas flera vanliga vertikala fräsar.
Flat end mill
Bolländkvarn
Chamfer kvarn
Ansiktsbruk
Vridborr
Brotsch
Kran
Alla fräsar som används vid fräsning kan hittas i en mängd olika material, vilket bestämmer skärets egenskaper och arbetsstycksmaterial som det passar bäst. Dessa egenskaper inkluderar skärarens hårdhet, seghet och slitstyrka. De vanligaste skärmaterialen som används inkluderar följande:
Höghastighetsstål (HSS)
Karbid
Kolstål
Kobolt höghastighetsstål
Skärmaterialet väljs baserat på ett antal faktorer, inklusive materialet i arbetsstycket, kostnaden och livslängden på verktyget. Verktygets livslängd är en viktig egenskap som beaktas när du väljer en fräs, eftersom det påverkar tillverkningskostnaderna starkt. En kort verktygslivslängd kräver inte bara ytterligare verktyg för att köpa, utan kommer också att kräva tid att byta verktyget varje gång det blir för slitet. De ovan angivna fräsarna har ofta tänderna belagda med ett annat material för att ge ytterligare slitstyrka, vilket således förlänger verktygets livslängd. Verktygsslitage kan också reduceras genom att spruta ett smörjmedel och / eller kylvätska på skäret och arbetsstycket under fräsningen. Denna vätska används för att sänka temperaturen på skäret, vilket kan bli ganska varmt under fräsning, och minska friktionen vid gränssnittet mellan skäret och arbetsstycket, vilket ökar verktygets livslängd. Genom att spruta en vätska under fräsning kan också högre matningshastigheter användas, ytfinishen kan förbättras och materialflisen kan skjutas bort. Typiska skärvätskor inkluderar mineraliska, syntetiska och vattenlösliga oljor.
material
Vid fräsning är den råa formen av materialet ett lager från vilket arbetsstyckena skärs. Detta lager finns i en mängd olika former såsom platta ark, massiva stänger (rektangulära, cylindriska, hexagonala, etc.), ihåliga rör (rektangulära, cylindriska, etc.) och formade balkar (I-balkar, L-balkar, T-balkar, etc.). Anpassade extrusioner eller befintliga delar som gjutgods eller pinnar används också ibland.
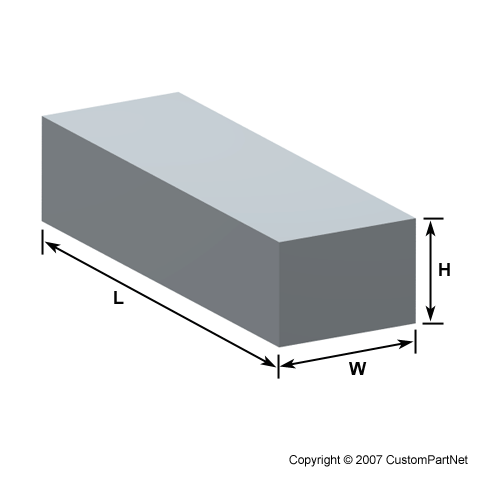 Rektangulär bar |  Rektangulärt rör | 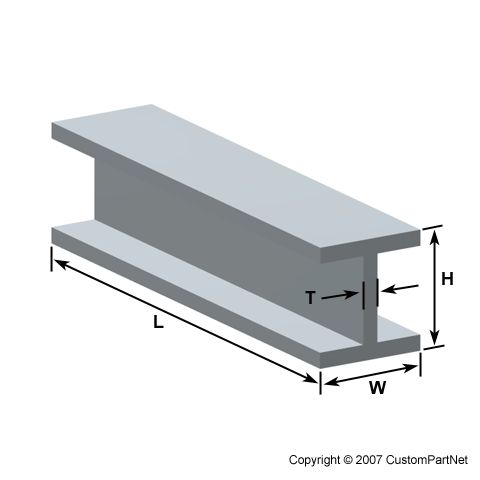 Jag strålar |
Fräsning kan utföras på arbetsstycken i olika material, inklusive de flesta metaller och plast. Vanliga material som används vid fräsning inkluderar följande:
Aluminium
Mässing
Magnesium
Nickel
Stål
Termohärdat plast
Titanium
Zink
Vid val av material måste flera faktorer beaktas, inklusive kostnader, styrka, motstånd mot slitage och bearbetbarhet. Materialets bearbetbarhet är svår att kvantifiera, men kan sägas ha följande egenskaper:
Resultatet är en god ytfinish
Främjar lång verktygsliv
Kräver låg kraft och kraft att fräsa
Ger enkel insamling av chips


